Gleiche Stückzahl ist nicht gleiche Arbeit
In kaum einer Produktion arbeiten parallele Maschinen gleich schnell. Unterschiedliche Bearbeitungszeiten, Störungen und volle Puffer sorgen dafür, dass eine einfache Auftragsverteilung schnell an ihre Grenzen stößt. Die Folge: Eine Maschine wird zum Engpass, Teile warten, Durchlaufzeiten steigen – obwohl auf dem Papier alle Maschinen gleich viele Aufträge bekommen.
K4D hat diesen Effekt in einer virtuellen Referenzfabrik nachgebaut. Wir zeigen, wie viel eine bessere Dispositionsregel bringt – und warum sie ohne Echtzeitdaten aus einem MES (Manufacturing Execution System) in der Praxis nicht funktioniert.
Das Referenzmodell: K4D SmartLine
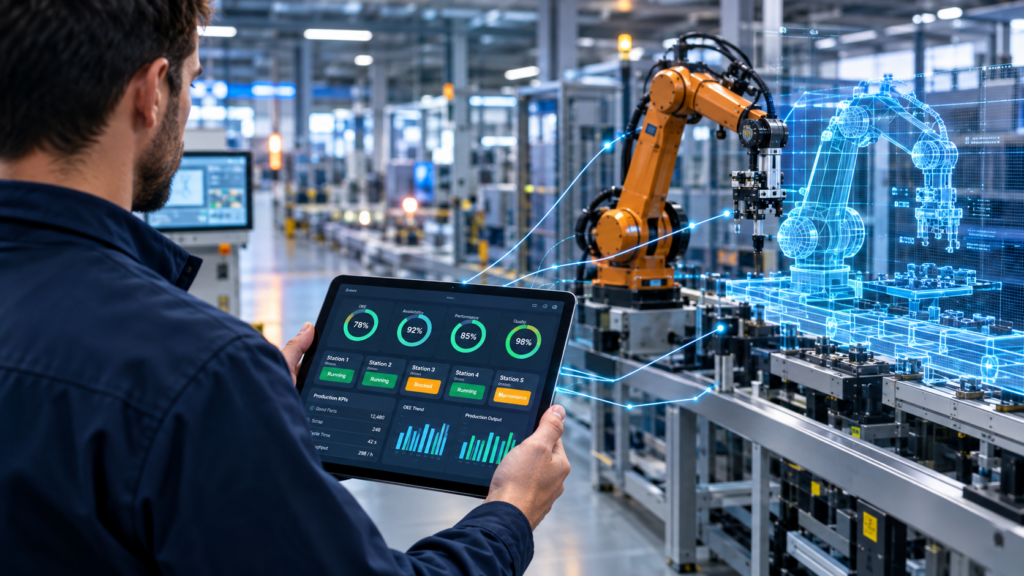
Die SmartLine ist eine bewusst kleine Linie in Siemens Plant Simulation: Quelle, Puffer, drei parallele CNC-Maschinen, eine nachgelagerte Station, Endmontage und Ausgang. Wie in der Realität treten an den Maschinen zufällige Störungen auf.
Die drei Maschinen sind unterschiedlich schnell:
| Maschine | Bearbeitungszeit pro Teil |
|---|---|
| CNC1 | 10 min |
| CNC2 | 5 min |
| CNC3 | 5 min |
CNC1 schafft also nur halb so viele Teile wie CNC2 oder CNC3. Die Frage: Wie verteilen wir die eintreffenden Teile am besten?
Test 1: Verteilung reihum (Round Robin)
Die einfachste Regel: Teile werden der Reihe nach verteilt – CNC1, CNC2, CNC3, CNC1 … Nach Stückzahl bekommt jede Maschine ungefähr gleich viele Teile.
Das Problem: CNC1 braucht pro Teil doppelt so lange. Vor CNC1 staut sich die Arbeit, während CNC2 und CNC3 immer wieder auf Nachschub warten. Im Referenzlauf ist CNC1 zu 88 % ausgelastet, CNC2 zu 60 % und CNC3 nur zu 48 %. Dass CNC2 und CNC3 trotz gleicher Geschwindigkeit unterschiedlich ausgelastet sind, liegt an den zufälligen Störungen im Modell.
Test 2: Kapazitätsorientierte Disposition
Statt stur der Reihe nach zu verteilen, prüft die Regel für jedes neue Teil, welche verfügbare Maschine die geringste erwartete Arbeitslast hat. Die Arbeitslast ergibt sich aus wartenden Teilen, dem laufenden Teil und der Bearbeitungszeit.
Beispiel für ein neues Teil:
- CNC1: 1 Teil × 10 min = 10 min
- CNC2: 1 Teil × 5 min = 5 min
- CNC3: 0 Teile = 0 min
Entscheidung: CNC3.
Die Regel ist kein vollständiges MES. Sie bildet eine einzelne MES-nahe Entscheidungsfunktion in der Simulation nach.
Das Ergebnis: deutlich ausgeglichenere Last
Mit kapazitätsorientierter Disposition übernimmt die langsame CNC1 weniger Teile, die schnellen Maschinen mehr. Im optimierten Lauf bearbeitet CNC1 103 Teile, CNC2 153 und CNC3 156.
| Kennzahl | Reihum | Kapazitätsorientiert |
|---|---|---|
| Auslastung CNC1 | 88 % | 68 % |
| Auslastung CNC2 | 60 % | 62 % |
| Auslastung CNC3 | 48 % | 60 % |
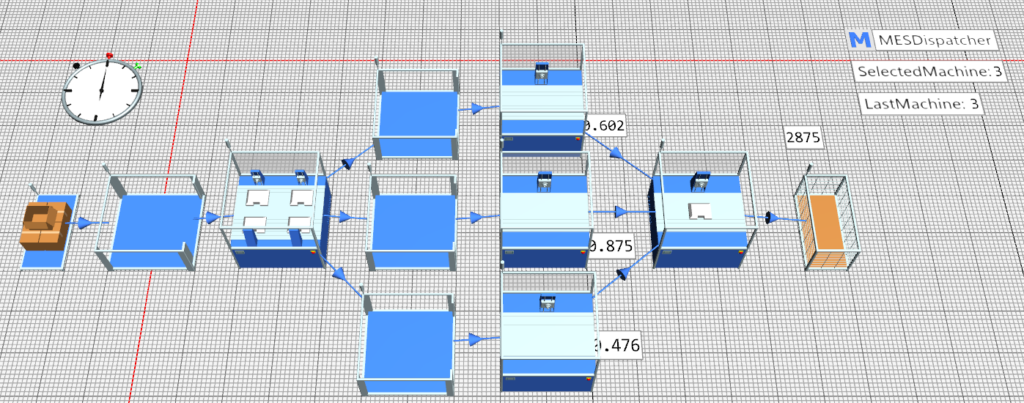
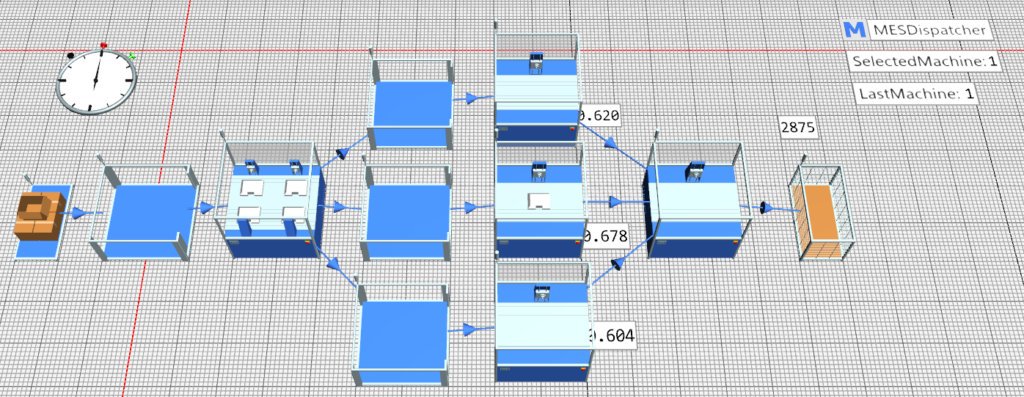
CNC1 ist nicht mehr der klare Engpass und hat wieder Reserve für Störungen, Rüstzeiten und Eilaufträge. Die Kapazität der schnellen Maschinen wird besser genutzt, vor allem bei CNC3.
Wichtig: Die Werte sind simulierte K4D-Referenzwerte und kein Benchmark für reale Anlagen. Für einen belastbaren Nachweis werden beide Szenarien unter identischen Bedingungen wiederholt und statistisch abgesichert.
Einen Gewinn bei Durchsatz, Durchlaufzeit oder Bestand belegen die bisherigen Läufe noch nicht.
Warum das ohne MES nicht funktioniert
Die Regel ist einfach – aber sie braucht Daten, die in vielen Fabriken nicht in Echtzeit vorliegen: Ist die Maschine verfügbar? Wie viele Teile warten im Puffer? Welches Teil läuft gerade, und wie lange noch?
In der Simulation kennt das Modell diese Werte automatisch. In der realen Produktion liefert sie ein MES. Es erfasst Maschinenstatus, Aufträge, Mengen und Störungen laufend und macht sie für Entscheidungen nutzbar.
Genau hier entsteht der MES-Mehrwert: Nicht die Regel selbst ist das Besondere, sondern dass sie mit aktuellen Daten aus der Produktion überhaupt angewendet werden kann.
Noch deutlicher wird das bei Störungen: Fällt CNC2 aus, verteilt eine datenbasierte Regel sofort um. Eine starre Reihenfolge schickt weiter Teile an eine stehende Maschine.
Simulation, MES, KI: Wer beantwortet welche Frage?
| Baustein | Leitfrage |
|---|---|
| Simulation | Was würde passieren, wenn wir etwas verändern? |
| MES | Was passiert gerade in der realen Produktion? |
| Analytics/KI | Was passiert wahrscheinlich als Nächstes – und was ist sinnvoll? |
Die Simulation ersetzt kein MES. Sie ist das Testfeld, in dem Regeln risikofrei erprobt werden, bevor sie mit MES-Daten in der realen Produktion laufen.
Vom Simulationsmodell zum digitalen Zwilling
Ein digitaler Zwilling entsteht schrittweise – wenn das virtuelle Modell mit Produktionsdaten, Historie und Entscheidungslogik verbunden wird.
- Virtuelles Produktionsmodell – Prozess und Materialfluss simulieren
- Digitales Abbild – Maschinen, Aufträge und Zustände strukturiert beschreiben
- Datenbasierte Transparenz – Ereignisse und KPIs in Dashboards sichtbar machen
- Simulationsgestützter Zwilling – „Was wäre, wenn?“ mit echten Daten beantworten
- Entscheidungsunterstützung – Analytics und KI liefern Prognosen und Empfehlungen
Die SmartLine zeigt Stufe 1 und einen Ausblick auf Stufe 4. Viele Produktionen stehen heute zwischen Stufe 2 und 3 – und genau dort liefert ein MES die Datenbasis für alle weiteren Schritte.
Fazit: Erst simulieren, dann steuern
Die SmartLine zeigt: Eine einfache, datenbasierte Dispositionsregel verteilt die Last deutlich besser als eine starre Reihenfolge. Ihr Wert entsteht aber erst in der realen Produktion – mit Echtzeitdaten aus einem MES. Simulation macht diesen Mehrwert vorab sichtbar und risikofrei testbar.
Von der Produktionssimulation zur intelligenten Produktionssteuerung
Erfahren Sie, wie eine virtuelle Referenzfabrik genutzt werden kann, um Dispositionsstrategien, Maschinenkapazitäten und MES-Mehrwert anhand simulierter Produktionsdaten zu analysieren.
Was bedeutet das für Ihre Produktion?
Gemeinsam analysieren wir Ihre Produktionsprozesse, identifizieren Potenziale für Digitalisierung und Produktionssteuerung und validieren Lösungsansätze mit geeigneten Methoden – von Prozessanalyse und MES über Simulation und Analytics bis zum digitalen Zwilling.
Über den Autor
Ramzi Swes
Manager Digital Excellence & KI bei K4D.
Sein Schwerpunkt liegt auf der Digitalisierung der Fertigungsindustrie,
insbesondere auf Produktionssimulation, Manufacturing Execution Systems (MES)
und dem Einsatz von KI zur Optimierung industrieller Prozesse.